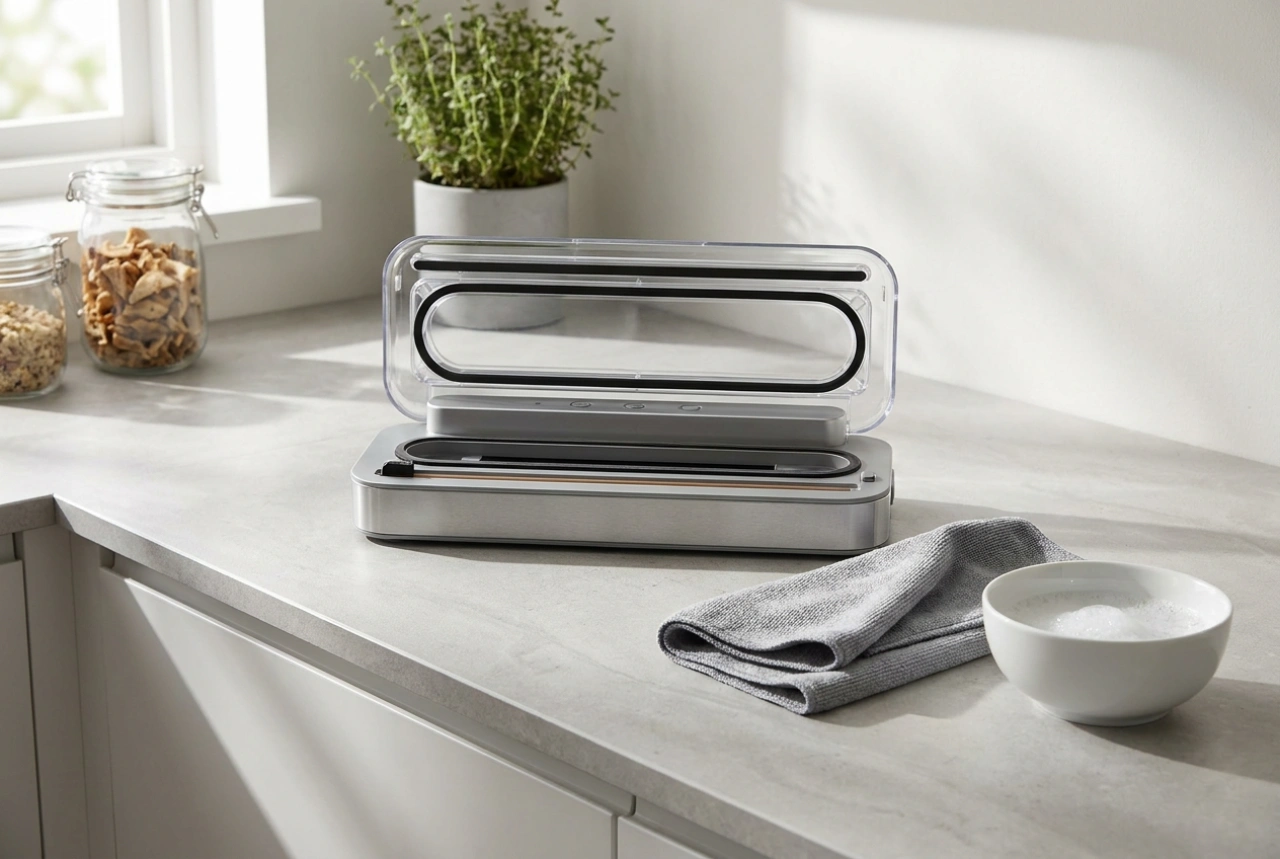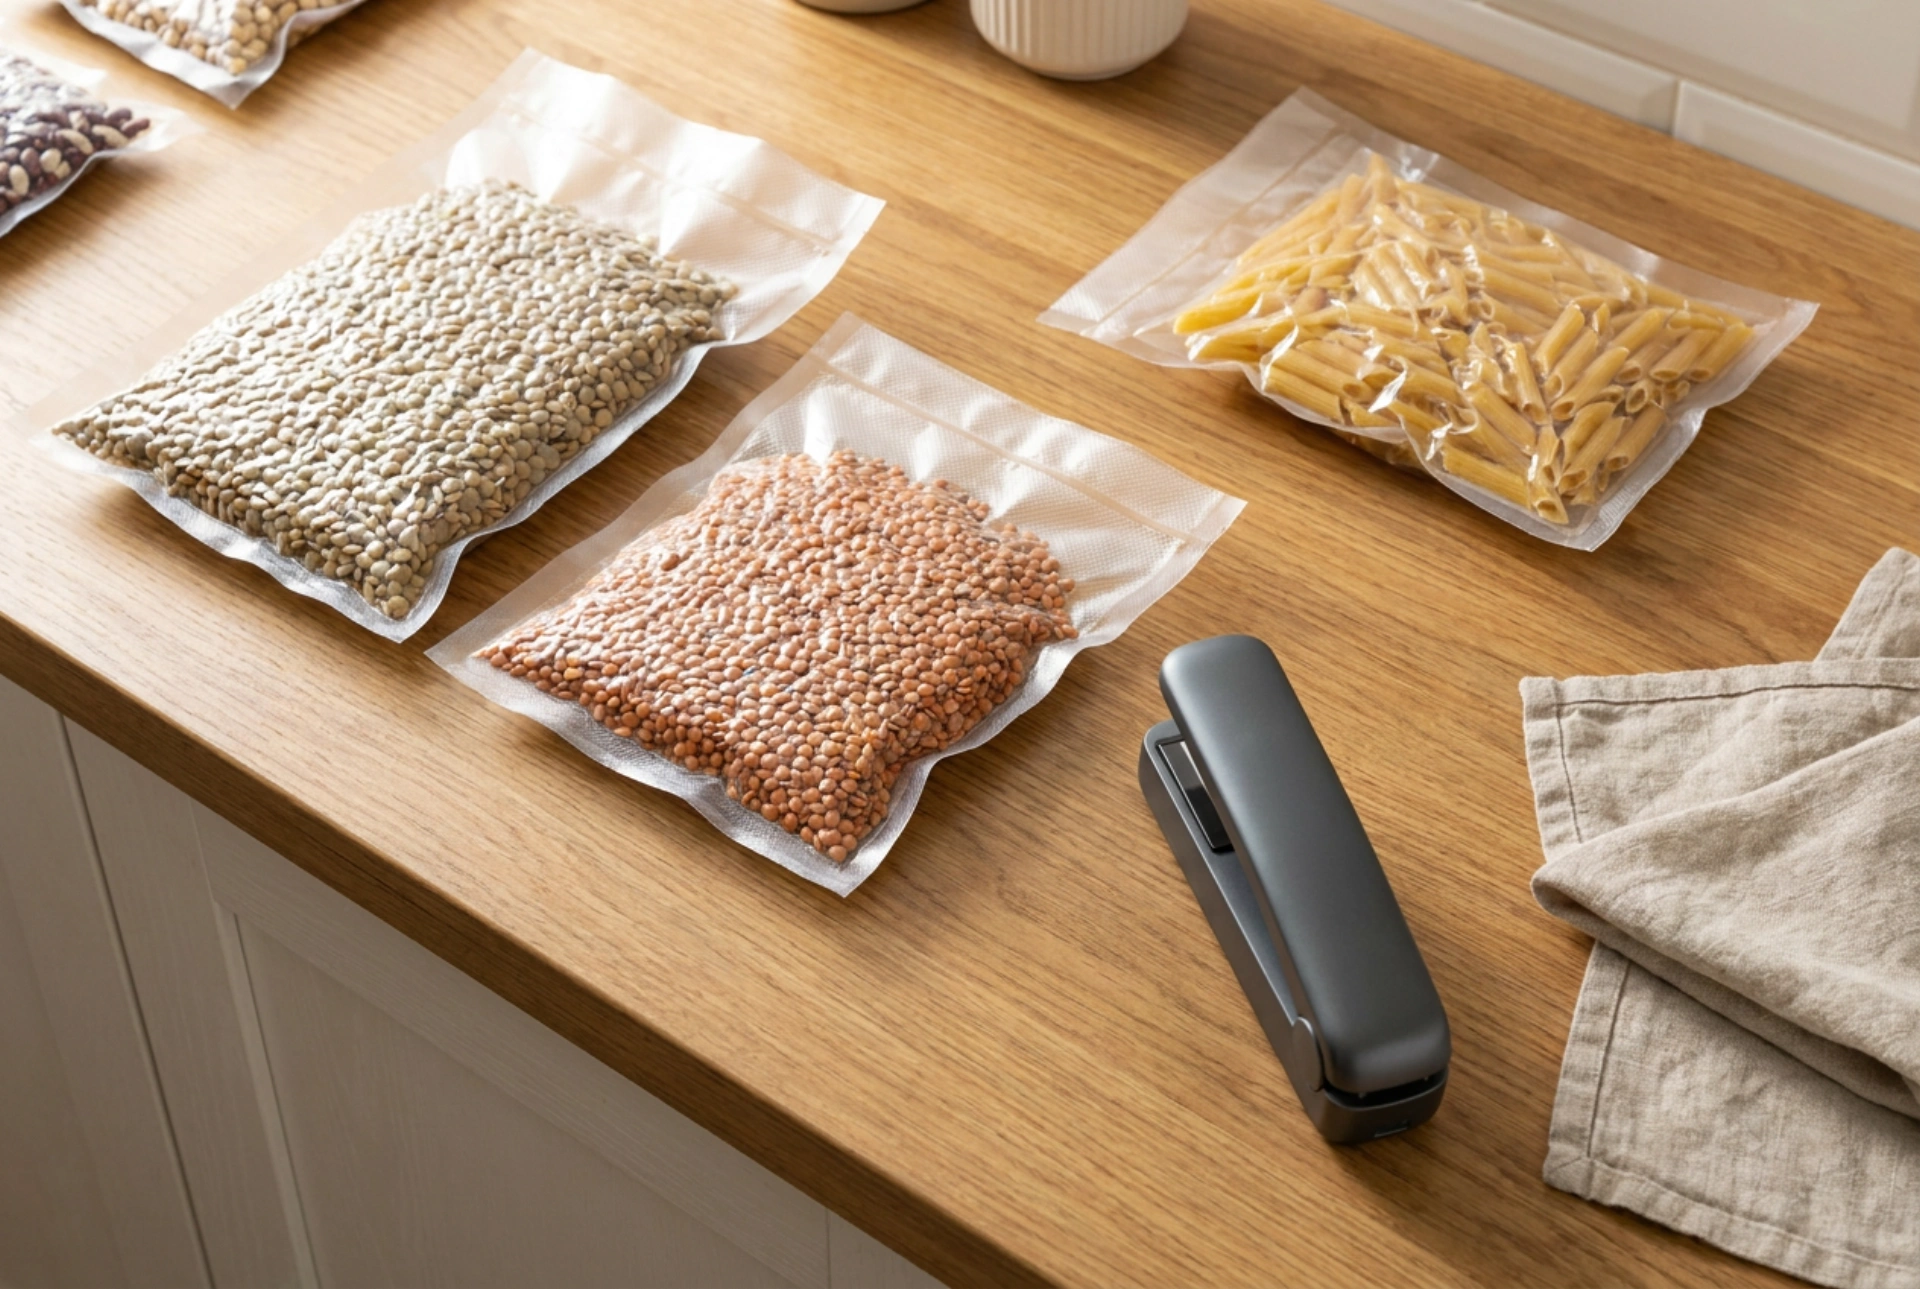


Gıdaların tazeliğini korumak ve dış ortamdaki nem, oksijen ve mikroorganizmalardan izole etmek için hava sızdırmaz ambalajlama en etkili yöntemdir. Ev tipi poşet kapatma cihazlarından maksimum verim almak, ambalaj olarak kullanılan polimerlerin ısıl davranışlarını anlamaktan ve doğru fiziksel teknikleri uygulamaktan geçer.
Termoplastik Polimerlerin Fiziği: Isıl Yapıştırmanın Kimyası
Poşet kapatma işleminin temelinde termoplastik malzemelerin sıcaklık karşısındaki davranışı yatar. Ev tipi ambalajlarda en sık kullanılan malzemeler polietilen (PE) ve polipropilendir (PP). Bu polimerler, belirli bir sıcaklık eşiğine (erime noktasına) ulaştıklarında yarı akışkan veya amorf bir faza geçerler. Isıtma çeneleri ambalaja temas ettiğinde, iki katman arasındaki polimer zincirleri birbirine karışır (difüzyon). Soğuma aşamasında ise bu zincirler yeniden kristalleşerek tek bir homojen yapı oluşturur.
Isı transferinin doğru gerçekleşmesi için üç ana değişkenin dengelenmesi şarttır: sıcaklık, basınç ve süre. Eğer sıcaklık çok düşük olursa, polimer zincirleri yeterince hareket edemez ve yapışma yüzeysel kalır. Sıcaklık çok yüksek olduğunda ise polimer zincirleri parçalanır, malzeme incelir ve sızdırmazlık özelliğini tamamen kaybeder. Bu nedenle ambalajın milimetre cinsinden kalınlığı (mikron değeri) arttıkça, uygulanan ısıl enerjinin veya temas süresinin de hassas şekilde artırılması gerekir.
Adım Adım Sızdırmaz Kapatma Tekniği
Kusursuz bir sızdırmazlık elde etmek için sadece cihazı çalıştırmak yeterli değildir; hazırlık ve uygulama adımlarının belirli bir düzen içinde yapılması gerekir. Kapatma hattında kalan en ufak bir nem veya yağ kalıntısı, ısı transferini engelleyerek mikro gözeneklerin oluşmasına yol açar.
- Temizlik ve Kuruluk: Poşetin kapatılacak iç yüzeyini mutlaka temiz bir bezle kurulayın. Özellikle tozlu veya yağlı gıdalarda, kapatma hattının üstünde kalan kalıntıları temizlemek moleküler bağ oluşumunu doğrudan destekler.
- Gerginlik Kontrolü: Poşet ağzını kapatma çenelerine yerleştirmeden önce iki yanından hafifçe çekerek gerginleştirin. Kırışıklıklar, çift kat katlanmalara yol açarak yapıştırma hattında sızıntı noktaları oluşturur.
- Basınç Uygulama: Cihazın kapatma kolunu veya çenelerini kapatırken dengeli ve homojen bir basınç uygulayın. Isının her noktaya eşit yayılması için basıncın tüm hat boyunca aynı olması kritiktir.
- Soğuma Payı: Isıtma döngüsü bittikten sonra çeneleri hemen açmayın. Polimer zincirlerinin oda sıcaklığına düşerken mukavemet kazanması için 2-3 saniye bekleyin. Erime fazındaki malzeme mekanik yük altında kalırsa kolayca yırtılır.
Farklı Ambalaj Malzemelerine Göre Parametre Ayarları
Her plastik poşet aynı kimyasal yapıya sahip değildir. Piyasada karşılaşılan üç temel ambalaj türünün ısıl gereksinimleri farklıdır. Düşük Yoğunluklu Polietilen (LDPE), esnek ve yumuşak yapısıyla düşük sıcaklıklarda (yaklaşık 120-130°C) kolayca yapışır. Ancak bu malzeme ince olduğundan aşırı ısıda delinme eğilimi gösterir. Polipropilen (PP) ise daha sert ve parlaktır; erime noktası daha yüksektir (yaklaşık 160-170°C). PP torbaları kapatırken daha yüksek bir sıcaklık kademesi veya daha uzun bir pres süresi seçilmelidir.
Vakumlama için özel olarak üretilen tırtıklı torbalar genellikle çok katmanlı co-ekstrüzyon yöntemiyle üretilir. Bu torbaların iç yüzeyinde düşük erime noktalı polietilen, dış yüzeyinde ise yüksek sıcaklığa dayanıklı poliamid katmanı bulunur. Bu yapı, dış yüzey eriyip cihaza yapışmadan iç yüzeylerin birbirine sıkıca kaynaklanmasını sağlar.
Zorlu Koşullarda Sızdırmazlık ve Fiziksel Engel Yönetimi
Sıvı içeren gıdaları veya toz malzemeleri porsiyonlarken kapatma hattının korunması zordur. Sıvılar, yapıştırma bölgesinde buharlaşarak gaz kabarcıkları oluşturur ve bu kabarcıklar plastik soğuduğunda boşluk haline gelir. Bu sorunu aşmak için yerçekiminden faydalanın: poşeti cihaz seviyesinin altında tutarak sıvının aşağı süzülmesini sağlayın. Tozlu gıdalarda ise poşet ağzını dışa doğru katlayarak doldurma işlemini yapın; böylece kapatılacak alan temiz kalır.
Toz veya ince taneli gıdaların kapatılmasında karşılaşılan bir diğer fiziksel engel kılcal etki durumudur. Poşet ağzında kalan ince toz tanecikleri, iki erimiş plastik katman arasında mikro kanallar oluşturur. Isı ne kadar yüksek olursa olsun, bu toz bariyeri tam bir moleküler kaynaşmayı engeller. Bu gibi durumlarda, ısıtma süresini uzatmak yerine kapatma hattının genişliğini artırmak (örneğin çift dikiş uygulamak) sızdırmazlık güvenliğini iki katına çıkarır.
Kusursuz Kapatma İçin Fiziksel Hata Analizi
Uygulama sonrasında yapıştırma hattını gözle kontrol ederek sürecin başarısını analiz edebilirsiniz. Eğer yapıştırma hattı tamamen şeffaf ve pürüzsüz görünüyorsa, polimer zincirleri ideal şekilde kaynaşmıştır. Çizgide beyazlama veya büzüşmeler varsa, bu durum aşırı ısı uygulandığını ve polimerin yapısının bozulduğunu gösterir. Hattın kolayca açılması veya ayrılması ise yetersiz ısı transferinin göstergesidir. Doğru ayarları bulmak için her yeni rulo veya poşet partisinde küçük bir test parçası üzerinde deneme yapılması önerilir.
Uzun Ömürlü Sızdırmazlık İçin Kontrol Listesi
- Malzeme Analizi: Poşetin kalınlığına göre cihazın ısıtma kademesini en düşükten başlayarak optimize edin.
- Bariyer Temizliği: Kapatma hattında su, yağ veya gıda tozu olmadığından emin olun; gerekirse kuru bir bezle hattı silin.
- Kırışıklık Önleme: Poşet ağzını çeneye yerleştirmeden önce iki elinizle yatay eksende gerdirerek düzleştirin.
- Pres Süresi: Isıtma bittikten sonra plastik malzemenin soğuyup kristalleşmesi için çeneyi 3 saniye kapalı tutun.
- Çift Dikiş Yöntemi: Kritik veya sıvı içeren porsiyonlarda ilk hattın üzerine ikinci bir kapatma hattı daha uygulayın.